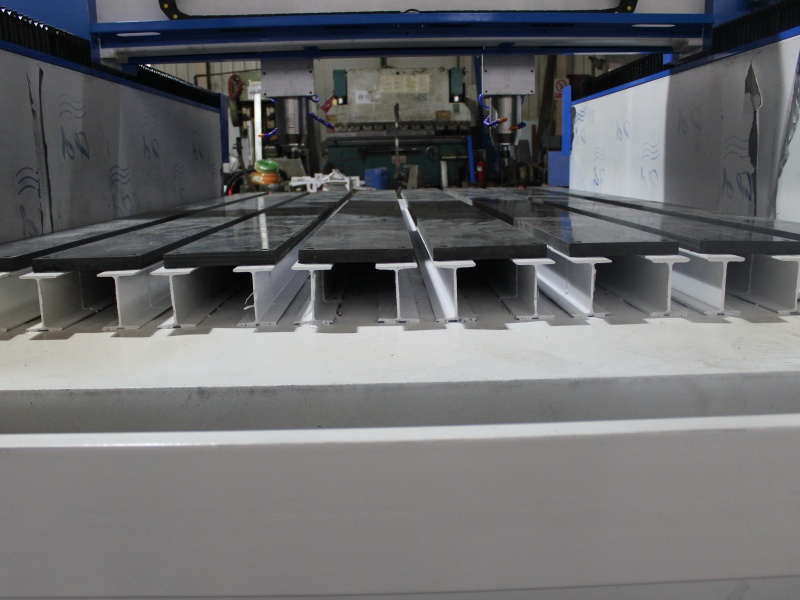

是的,重型石材雕刻机完全有能力进行浮雕和镂空雕刻,但这需要机器具备特定的技术条件和操作技巧,其效果和效率可能与专门的高精度轻型雕刻设备有所不同。以下是详细分析:
1. 技术可行性:
* 刚性结构: 重型雕刻机优势在于其强大的结构刚性。这对于处理坚硬的花岗岩、大理石等石材至关重要。高刚性可以有效抑制切削过程中的振动,这是实现精细雕刻(尤其是深度变化的浮雕和薄壁的镂空)的基础保障。振动会导致刀具抖动、崩边、尺寸误差,破坏精细细节。
* 高精度伺服系统: 现代的重型数控石材雕刻机普遍配备高精度、高响应的伺服电机和驱动系统,配合精密的滚珠丝杠或直线导轨。这为控制刀具在X/Y/Z三轴(甚至多轴)上的微小位移提供了可能,是实现复杂曲面、深浅过渡和精细镂空路径所必需的。
* 高精度主轴: 主轴(安装雕刻刀具的部件)的径向跳动精度(Runout)必须足够小(通常在0.01mm以内或更优)。过大的跳动会使刀具在高速旋转时产生摆动,严重影响雕刻的精细度和刀具寿命,尤其在使用小直径刀具进行精雕细刻时。
* 刀具适配性: 重型机需要能稳定夹持并驱动各种规格的石材雕刻刀具,特别是用于精加工和清角的小直径金刚石铣刀(如直径1mm-6mm)。可靠的刀库和自动换刀系统(ATC)能显著提升复杂雕刻的效率。
* 冷却系统: 的石屑清除和刀具冷却系统(通常使用水冷)对于长时间、高强度的精细雕刻至关重要。它能防止刀具过热烧毁、减少粉尘、保证雕刻表面质量。
* 的控制软件与CAM: 强大的数控系统和的CAM(计算机辅助制造)软件是。软件需要能处理大型、高精度的3D浮雕模型(STL, OBJ等),生成无碰撞、无过切、分层合理的精细刀具路径(Toolpath),并优化进给速度、转速、切削深度等参数。
2. 实际应用与效果:
* 浮雕: 重型机非常适合制作大型、深浮雕作品。其强大的切削力能去除大量废料,进行粗加工和半精加工。在精加工阶段,通过使用小直径刀具和精细的路径规划,也能实现相当不错的细节表现,包括层次感、肌理和曲面过渡。虽然极限精细度(如发丝级细节)可能不如的小型高精雕机,但对于绝大多数建筑装饰、大型工艺品、墓碑浮雕等需求,重型机完全可以胜任。
* 镂空雕刻: 这是对机器精度、刚性和操作技巧要求更高的工艺。重型机在镂空方面的优势在于其稳定性,能承受雕刻薄壁结构时产生的切削力,减少变形风险。关键在于:
* 刀具选择: 必须使用锋利、耐磨的金刚石小直径铣刀。
* 路径策略: CAM软件需要生成合理的分层切削路径和清角策略,避免刀具在狭窄区域因受力过大而断裂或导致工件崩裂。通常采用由内向外、分层铣削的方式,并留有足够的支撑余量,后再小心去除。
* 材料特性: 石材的脆性(尤其花岗岩)对镂空深度和壁厚有限制,设计时需考虑石材的抗弯强度,避免过于纤细的结构。操作员经验非常重要,需合理设置切削参数(转速、进给、切深)以化应力。
3. 优势与局限:
* 优势:
* 强大动力与刚性: 轻松应对硬质石材的大切削量作业和稳定精细雕刻。
* 大尺寸加工: 工作台面大,可加工整体大型浮雕或组合式大型构件。
* 稳定性高: 长时间连续运行可靠,适合批量生产。
* 局限(相对精雕机):
* 极限精细度: 在追求微细细节(如超精细人物面部、极复杂缠枝纹)时,可能稍逊于的小型高精度雕刻中心。
* 运行速度(精加工): 在进行非常精细的表面精修时,为保证质量和避免刀具断裂,进给速度可能无法达到轻型高速精雕机的水平。
* 设备成本与操作复杂性: 重型机本身投资和维护成本高,对操作人员的技术水平(编程、刀具管理、参数设置)要求更高。
结论:
现代重型石材雕刻机,凭借其优异的刚性、高精度伺服系统、的控制软件和刀具,完够高质量地完成浮雕和镂空雕刻任务。它们尤其擅长制作大型、具有深度感的石材浮雕和结构相对稳健的镂空作品,在建筑装饰、大型雕塑、艺术墓碑等领域应用广泛。虽然在进行极其微细、脆弱的镂空结构时存在材料本身的物理限制,并且在追求极限超精细的表面效果时效率可能略低于轻型精雕设备,但其强大的综合加工能力和对大尺寸工件的适应性,使其成为石材深加工领域不可或缺的设备。能否做好,关键在于机器的具体配置(尤其是主轴精度、控制系统)、刀具的选择与状态、CAM软件的能力以及操作员的经验水平。
上一条:无
下一条:墓碑雕刻机能做浮雕镂空雕刻吗?